Ultrasonik Muayene Nedir? Hangi Ekipman ve Kaynaklarda Kullanılır?
Ultrasonik muayene; kaynaklı birleşimlerin, boru hatlarının, tankların, basınçlı ekipmanların ve çeşitli metal parçaların iç yapısının malzemeye zarar verilmeden değerlendirilmesini sağlayan tahribatsız muayene yöntemlerinden biridir. Ancak her kaynak veya her ekipman aynı şekilde kontrol edilmez. Malzeme türü, et kalınlığı, kaynak geometrisi, erişilebilir yüzeyler ve aranacak süreksizliğin yönü kullanılacak ultrasonik yöntemi doğrudan etkiler.
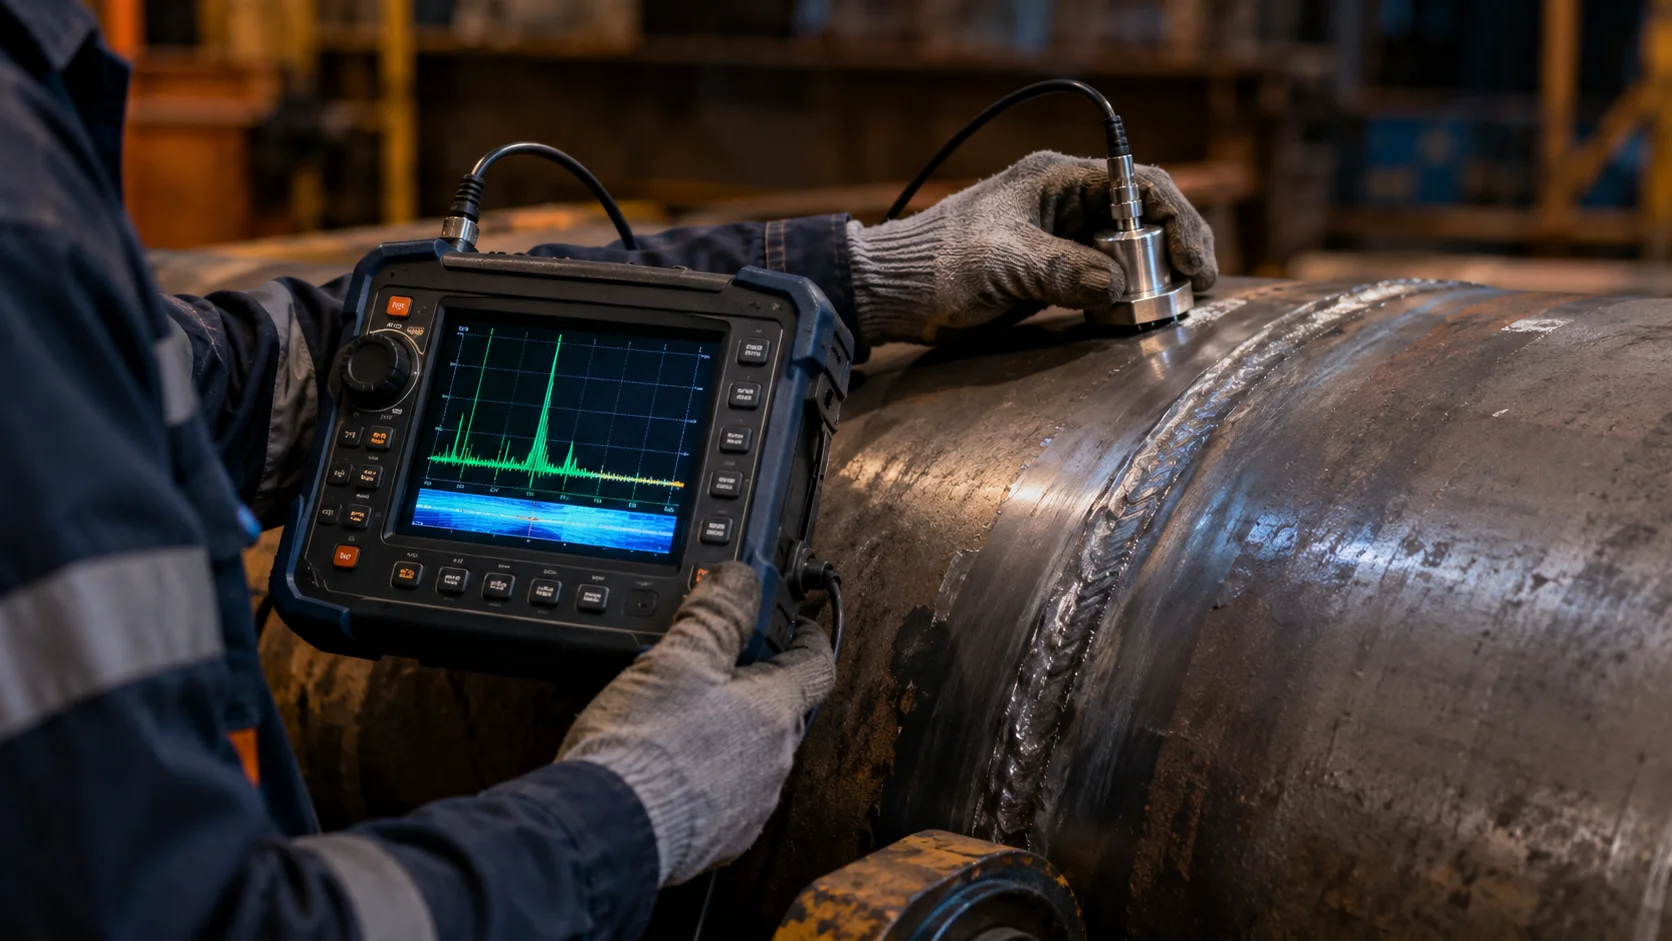
Endüstriyel bir ekipmanda yüzeyin temiz ve sağlam görünmesi, malzemenin iç yapısında herhangi bir süreksizlik bulunmadığını tek başına göstermez.
Kaynaklı bir birleşimde yüzeyden görülmeyen birleşme problemleri oluşabilir; yıllardır kullanılan bir boru hattında iç yüzeyden başlayan korozyon et kalınlığını azaltabilir; dövme veya hadde ürünlerde üretim kaynaklı iç süreksizlikler bulunabilir.
Tahribatsız muayenenin temel amacı bu tür durumları parçayı kesmeden, kırmadan veya kullanım dışı bırakacak şekilde zarar vermeden değerlendirebilmektir.
Ultrasonik muayene bu yöntemler içerisinde özellikle malzemenin iç bölgelerinden bilgi alınması gerektiğinde güçlü bir teknik seçenektir.
Bununla birlikte sahada doğru soru “Ultrasonik muayene yapılabiliyor mu?” değil, “Bu parçada aranacak süreksizlik için ultrasonik yöntem uygun mu ve hangi teknikle uygulanmalı?” olmalıdır.
Ultrasonik Muayene Nedir?
Ultrasonik muayene veya yaygın teknik kısaltmasıyla UT (Ultrasonic Testing), insan kulağının duyabileceği frekansların üzerindeki ses dalgalarının malzeme içerisine iletilmesiyle gerçekleştirilen tahribatsız muayene yöntemidir.
Prob adı verilen dönüştürücü yardımıyla oluşturulan ultrasonik dalga malzeme içerisinde ilerler. Ses demeti bir arka yüzeye, ara yüzeye veya uygun yönelimdeki bir süreksizliğe ulaştığında enerjinin bir bölümü geri yansıyabilir.
Cihaz bu geri dönüşleri algılar ve operatör; sinyalin konumu, genliği, ses yolu ve kullanılan teknik parametreler üzerinden değerlendirme yapar.
Ses Dalgası Gönderilir
Prob aracılığıyla malzemeye yüksek frekanslı mekanik ses dalgası aktarılır.
Dalga Malzeme İçinde İlerler
Sesin yayılımı malzemenin özelliklerine, kullanılan dalga tipine ve prob açısına göre değişir.
Yansımalar Oluşur
Arka yüzey veya uygun konumdaki süreksizlikler ultrasonik enerjinin bir bölümünü geri yansıtabilir.
Sinyal Değerlendirilir
Elde edilen sinyal, kullanılan prosedür ve kabul kriterleri doğrultusunda teknik olarak yorumlanır.
Ultrasonik Muayenede Neden Jel veya Kuplant Kullanılır?
Ultrasonik muayene yapılırken prob ile metal yüzey arasında çoğunlukla jel, yağ veya uygulamaya uygun başka bir kuplaj malzemesi kullanıldığı görülür.
Bunun nedeni yalnızca probun yüzey üzerinde daha rahat hareket etmesi değildir.
Prob ile test yüzeyi arasında hava boşluğu bulunduğunda ultrasonik enerjinin malzemeye verimli şekilde aktarılması zorlaşır. Kuplant, prob ile malzeme arasındaki hava tabakasını azaltarak ses enerjisinin parçaya aktarılmasını destekler.
Ultrasonik Muayene Hangi Ekipmanlarda Kullanılır?
Ultrasonik yöntem yalnızca kaynak kontrolünde kullanılan bir teknik değildir. Uygulanabilirliği malzeme, geometri ve teknik gerekliliklere bağlı olmakla birlikte birçok endüstriyel ekipmanda kullanılabilir.
| Ekipman / Parça | Ultrasonik Muayenenin Kullanım Amacı | Sahada Öne Çıkan Nokta |
|---|---|---|
| Kaynaklı birleşimler | Kaynak hacmi içerisindeki belirli süreksizliklerin değerlendirilmesi | Kaynak geometrisi, malzeme kalınlığı ve olası süreksizlik yönü |
| Boru hatları | Kaynakların değerlendirilmesi ve gerekli durumlarda et kalınlığı takibi | Korozyon bölgeleri, dirsekler, kaynak çevresi ve erişim koşulları |
| Basınçlı kaplar | Kaynaklı bölgelerin veya belirlenen kritik alanların değerlendirilmesi | Malzeme, et kalınlığı, kaynak tipi ve servis geçmişi |
| Tanklar | Belirlenen bölgelerde et kalınlığı ve kaynaklı birleşim değerlendirmeleri | Korozyon riski bulunan bölgelerin doğru seçilmesi |
| Çelik konstrüksiyonlar | Kritik kaynaklı birleşimlerin incelenmesi | Taşıyıcı bağlantının geometrisi ve kaynak erişimi |
| Makine parçaları | Şaft, mil, dövme parça ve uygun metal bileşenlerde iç süreksizlik araştırması | Parça geometrisi ve malzemenin ultrasonik davranışı |
| Kaldırma ekipmanı bileşenleri | Teknik prosedür gerektirdiğinde kritik metal parçaların değerlendirilmesi | Parça şekli, yük geçmişi ve aranacak hasar mekanizması |
Kaynaklarda Ultrasonik Muayene Neden Kullanılır?
Kaynak yüzeyinin düzgün görünmesi, kaynak hacmi içerisindeki her bölgenin kusursuz olduğu anlamına gelmez.
Özellikle tam nüfuziyetli kritik kaynaklı birleşimlerde, kaynak içerisinin teknik olarak değerlendirilmesi gerektiğinde ultrasonik muayene önemli yöntemlerden biri olabilir.
Uygun prosedür ve koşullarda UT ile aşağıdaki türde süreksizlikler hakkında bilgi elde edilebilir:
- Çatlak benzeri süreksizlikler
- Birleşme eksiklikleri
- Nüfuziyetle ilişkili bazı kaynak süreksizlikleri
- Cüruf veya benzeri hacimsel süreksizlikler
- Malzeme içerisindeki laminasyonlar
- Belirli gözenek ve hacimsel süreksizlik grupları
Ancak bir süreksizliğin UT ile tespit edilebilirliği yalnızca büyüklüğüne bağlı değildir.
Süreksizliğin ses demetine göre yönü, malzemedeki konumu, kaynak geometrisi, kullanılan prob açısı, frekans ve tarama planı tespit kabiliyetini önemli ölçüde etkiler.
Her Kaynağa Ultrasonik Muayene Yapılır mı?
Hayır. Ultrasonik muayene her kaynaklı birleşim için otomatik olarak en doğru yöntem değildir.
Kullanılacak NDT yöntemi belirlenirken kaynak tipi, malzeme, kalınlık, geometri, erişilebilirlik, olası süreksizlik türü ve ilgili proje veya standart kriterleri birlikte değerlendirilmelidir.
Örneğin yalnızca yüzeye açık çok ince bir çatlağın araştırıldığı durumda penetrant veya manyetik parçacık yöntemi daha uygun olabilir. Buna karşılık kalın bir kaynaklı birleşimin iç hacmi değerlendirilmek isteniyorsa ultrasonik yöntem daha fazla avantaj sağlayabilir.
Bu nedenle tahribatsız muayene yöntemleri birbirinin yerine rastgele kullanılan testler değildir.
Ultrasonik Kalınlık Ölçümü ile Ultrasonik Kaynak Muayenesi Aynı Şey mi?
Aynı fiziksel prensipten yararlansalar da amaçları aynı değildir.
| Ultrasonik Kaynak / Hata Muayenesi | Ultrasonik Kalınlık Ölçümü | |
|---|---|---|
| Temel amaç | Malzeme veya kaynak hacmindeki süreksizlikleri değerlendirmek | Parçanın mevcut et kalınlığını belirlemek |
| Sonuç | Sinyal konumu, büyüklüğü ve değerlendirme kriterlerine ilişkin teknik bulgular | Milimetre cinsinden kalınlık değerleri |
| Yaygın kullanım | Kaynak dikişleri ve uygun metal parçalar | Boru, tank, basınçlı ekipman ve korozyon takibi yapılan yüzeyler |
| Tarama yaklaşımı | Prob açısı, ses yolu ve tarama planı kritik olabilir | Ölçüm noktalarının dağılımı ve malzeme ses hızı önemlidir |
Ultrasonik kalınlık belirleme çalışmalarında amaç genellikle ekipmanın mevcut et kalınlığını ölçerek önceki değerler veya gerekli minimum değerlerle teknik karşılaştırma yapabilmektir.
Özellikle boru hatları, tanklar ve basınçlı ekipmanlarda korozyon takibinde bu ayrım önemlidir.
Boru Hatlarında Ultrasonik Muayene Nasıl Kullanılır?
Endüstriyel boru hatlarında ultrasonik yöntem iki farklı ihtiyaca cevap verebilir.
Birincisi kaynaklı birleşimlerin muayenesidir. İkincisi ise borunun belirlenen bölgelerinde et kalınlığının ölçülmesidir.
Özellikle servis sırasında:
- İç veya dış korozyon
- Erozyon
- Akış yönü değişim noktalarındaki aşınma
- Kimyasal etkiye maruz kalan bölgeler
- Kondenzasyon riski bulunan alanlar
- Geçmiş bakım kayıtlarında dikkat çeken noktalar
için kalınlık takibi gerekebilir.
Ancak bir borunun yalnızca tek noktadan ölçülmesi bütün hattın durumunu temsil etmeyebilir. Ölçüm noktalarının seçimi boru geometrisi, akış, servis şartları ve beklenen hasar mekanizmasına göre planlanmalıdır.
Basınçlı Kap ve Tanklarda Ultrasonik Muayene Ne İçin Yapılır?
Basınçlı ekipmanlarda ultrasonik yöntem özellikle malzeme et kalınlığının değerlendirilmesi ve gerekli görülen kaynaklı bölgelerin incelenmesi amacıyla kullanılabilir.
Örneğin uzun yıllardır kullanılan bir hava tankında dış yüzey temiz görünmesine rağmen belirli bölgelerde iç korozyon nedeniyle et kalınlığı kaybı oluşmuş olabilir.
Ultrasonik kalınlık ölçümü uygun koşullarda bu bölgelerde mevcut malzeme kalınlığının belirlenmesine yardımcı olur.
Bununla birlikte ölçülen değerin tek başına “ekipman güvenli” veya “ekipman güvensiz” şeklinde yorumlanması doğru değildir.
Değerlendirmede ekipmanın:
- Tasarım bilgileri
- Malzeme türü
- İşletme basıncı
- Minimum gerekli et kalınlığı
- Korozyon payı
- Önceki ölçüm geçmişi
- Servis koşulları
gibi teknik bilgileri gerekebilir.
Çelik Konstrüksiyonlarda Ultrasonik Muayene Nerede Kullanılır?
Çelik konstrüksiyonlarda tüm kaynakların otomatik olarak UT ile kontrol edilmesi gerekmez. Kontrol kapsamı proje, şartname, kaynak sınıfı ve teknik gerekliliklere göre belirlenmelidir.
Özellikle yük taşıyan kritik tam nüfuziyetli kaynaklarda, bağlantı geometrisi ve malzeme kalınlığı uygunsa ultrasonik muayene tercih edilebilir.
Sahada şu bağlantılar örnek olarak değerlendirilebilir:
- Kritik kolon-kiriş kaynakları
- Kalın levhalardaki alın kaynakları
- Taşıyıcı gövde bağlantıları
- Özel çelik imalatlardaki tam nüfuziyetli birleşimler
- Yüksek mekanik yük taşıyan kaynaklı makine şasileri
Hangi kaynağın hangi oranda ve hangi NDT yöntemiyle kontrol edileceği ilgili proje, standart veya teknik şartnameye göre belirlenmelidir.
Vinç ve Kaldırma Ekipmanlarında Ultrasonik Muayene Yapılır mı?
Kaldırma ekipmanlarında ultrasonik muayene bazı kritik metal bileşenlerde teknik gereklilik oluştuğunda kullanılabilir.
Örneğin ekipmanın kullanım geçmişi, yük çevrimleri, gözle görülen şüpheli bir bölge, üretici tavsiyesi veya teknik prosedür belirli bir parçanın ileri muayenesini gerektirebilir.
Burada önemli olan ultrasonik muayeneyi rutin görsel kontrolün yerine koymamaktır.
Bir vincin periyodik kontrolü; mekanik sistemler, frenler, limitler, halatlar, kancalar, taşıyıcı yapı, kumanda elemanları ve gerekli fonksiyon/yük testleri gibi daha geniş bir değerlendirmeyi içerir.
Ultrasonik muayene gerektiğinde bu süreci destekleyen özel bir NDT yöntemi olabilir; tek başına bütün ekipmanın periyodik kontrolünün yerine geçmez.
Ultrasonik Muayene Süreci Nasıl İlerler?
Muayene Amacı Belirlenir
İlk olarak neyin aranacağı netleştirilir. Kaynak içi süreksizlik mi araştırılacak, et kalınlığı mı ölçülecek, yoksa belirli bir kritik parçanın iç yapısı mı incelenecek?
Parça ve Malzeme Tanımlanır
Malzeme türü, parça geometrisi, kalınlık, kaynak tipi, erişilebilir yüzeyler ve varsa teknik çizimler değerlendirilir.
Teknik Prosedür Belirlenir
İlgili standart, teknik şartname, proje kriteri veya yazılı muayene prosedürüne göre kullanılacak yöntem ve tarama yaklaşımı belirlenir.
Cihaz Ayar ve Kontrolleri Yapılır
Kullanılacak cihaz, prob ve referans blokları üzerinden gerekli hassasiyet, mesafe veya ses yolu ayarları gerçekleştirilir.
Yüzey Hazırlanır
Probun kontrollü hareketine ve uygun kuplaja engel olabilecek yoğun kir, sıçrantı, gevşek pas veya yüzey bozuklukları giderilir.
Tarama Gerçekleştirilir
Belirlenen tarama planına göre prob yüzey üzerinde hareket ettirilir ve cihaz ekranındaki sinyaller izlenir.
İndikasyonlar Değerlendirilir
Tespit edilen yansımalar yalnızca “sinyal var” şeklinde yorumlanmaz. Konum, genlik, hareket davranışı ve ilgili teknik kriterlerle birlikte değerlendirilir.
Sonuçlar Raporlanır
Kontrol edilen parça, kullanılan yöntem, cihaz/prob bilgileri, teknik referanslar ve elde edilen bulgular izlenebilir şekilde raporlanır.
Ultrasonik Muayenede Kalibrasyon Neden Önemlidir?
Ultrasonik cihaz ekranında görülen sinyalin anlamlı hale gelebilmesi için cihazın ve sistemin kullanılan uygulamaya göre doğru şekilde ayarlanması gerekir.
Kalibrasyon veya ayar çalışmalarında uygun referans blokları kullanılarak ses yolu, hassasiyet ve diğer teknik parametreler doğrulanabilir.
Kaynak muayenesinde kullanılan ayar yaklaşımı ile yalnızca kalınlık ölçümü yapılan uygulamanın hazırlığı aynı değildir.
Yanlış malzeme ses hızı veya yanlış prob seçimi gibi hatalar ölçüm ve konum değerlendirmesini doğrudan etkileyebilir.
Düz Prob ile Açılı Prob Arasındaki Fark Nedir?
Ultrasonik muayenede tek tip prob kullanılmaz.
Düz Prob
Ses demetinin yüzeye yaklaşık dik doğrultuda gönderildiği uygulamalarda kullanılır. Kalınlık ölçümü, laminasyon araştırması veya uygun geometrilerde malzeme içi değerlendirmeler için kullanılabilir.
Açılı Prob
Ses demetinin malzemeye belirli açıyla girmesini sağlar. Özellikle kaynak hacminin farklı yönlerden taranması gereken uygulamalarda önemlidir.
Kaynakta oluşabilecek düzlemsel bir süreksizlik ses demetine uygun yönde değilse güçlü bir geri dönüş oluşturmayabilir.
Bu nedenle kaynak muayenesinde prob açısı ve tarama yönü, aranacak süreksizliğin muhtemel yönelimi dikkate alınarak seçilir.
Ultrasonik Muayenede Hangi Kusurlar Tespit Edilebilir?
UT'nin “her iç kusuru kesin olarak bulan yöntem” şeklinde değerlendirilmesi teknik olarak doğru değildir.
Yöntem uygun olduğunda ve muayene doğru planlandığında farklı iç süreksizliklere karşı yüksek hassasiyet sağlayabilir.
| Süreksizlik / Durum | UT ile Değerlendirme | Dikkat Edilecek Nokta |
|---|---|---|
| Çatlak benzeri süreksizlik | Uygun yönelimde yüksek hassasiyet sağlanabilir | Süreksizlik ile ses demeti arasındaki açı kritiktir |
| Birleşme eksikliği | Kaynak muayenesinde önemli UT hedeflerinden biridir | Kaynak geometrisi ve tarama yönü doğru planlanmalıdır |
| Laminasyon | Levha ve bazı ürünlerde düz probla değerlendirilebilir | Malzeme yapısı ve yüzey koşulu önemlidir |
| Hacimsel süreksizlikler | Sinyal oluşturabilir | Karakterizasyon için prosedür ve operatör yorumu önemlidir |
| Korozyon / et kaybı | Kalınlık ölçümüyle mevcut et kalınlığı belirlenebilir | Ölçüm noktalarının doğru planlanması gerekir |
Ultrasonik Muayenenin Avantajları Nelerdir?
- Parçaya zarar vermeden uygulanabilir.
- Uygun malzemelerde iç bölgelerin değerlendirilmesine imkân verir.
- Birçok uygulamada parçanın tek yüzünden erişim yeterli olabilir.
- Sonuçlar uygulama sırasında cihaz ekranından takip edilebilir.
- Süreksizliğin malzeme içindeki konumu hakkında bilgi sağlayabilir.
- Kalın malzemelerde kullanılabilir.
- Et kalınlığı ölçümü ve korozyon takibinde kullanılabilir.
- Radyasyon kaynağı gerektirmeden iç yapı hakkında bilgi sağlayabilir.
Ultrasonik Muayenenin Sınırlamaları Nelerdir?
UT'nin güçlü bir yöntem olması, her parçada sorunsuz uygulanacağı anlamına gelmez.
- Karmaşık geometriler tarama ve yorumlamayı zorlaştırabilir.
- Çok pürüzlü yüzeyler kuplaj kalitesini olumsuz etkileyebilir.
- Çok ince parçalar kullanılan tekniğe bağlı olarak daha zor değerlendirilebilir.
- İri taneli veya yüksek ses saçılımı oluşturan bazı malzemelerde sinyal kalitesi düşebilir.
- Süreksizliğin yönü tespit kabiliyetini etkileyebilir.
- Kaynak geometrisinden gelen sinyaller gerçek süreksizlik sinyalleriyle karıştırılabilir.
- Teknik uygulama ve sinyal yorumlama personel yetkinliği gerektirir.
Ultrasonik Muayene mi Radyografik Muayene mi?
Bu iki yöntem sıklıkla karşılaştırılır ancak birinin her durumda diğerinden daha iyi olduğunu söylemek doğru değildir.
| Özellik | Ultrasonik Muayene | Radyografik Muayene |
|---|---|---|
| Fiziksel prensip | Yüksek frekanslı ses dalgaları | X-ışını veya gama radyasyonu |
| Sonuç | Sinyal / ultrasonik veri | Radyografik görüntü |
| Düzlemsel süreksizlikler | Uygun yönelimde güçlü olabilir | Süreksizlik yönüne ve geometrisine bağlıdır |
| Radyasyon güvenliği | İyonlaştırıcı radyasyon kullanılmaz | Kontrollü radyasyon güvenliği gerektirir |
| Saha organizasyonu | Çoğu uygulamada daha lokal çalışma yapılabilir | Radyasyon nedeniyle saha izolasyonu gerekebilir |
Doğru yöntem; kaynak geometrisi, malzeme, kalınlık, kabul kriteri ve aranacak süreksizliğe göre belirlenmelidir.
CBN Mühendislik'in diğer yöntemleri arasında radyografik muayene de bulunmaktadır.
Ultrasonik Muayene mi Manyetik Parçacık Muayenesi mi?
Manyetik parçacık muayenesi temel olarak ferromanyetik malzemelerde yüzey ve yüzeye yakın süreksizliklerin tespitinde kullanılan bir yöntemdir.
Ultrasonik muayene ise uygun malzemelerde daha derindeki iç bölgelerin değerlendirilmesine imkân verebilir.
Bu nedenle aynı kaynak üzerinde dahi farklı amaçlarla iki yöntemin birlikte kullanılması gerekebilir.
Örneğin kaynak yüzeyine yakın çatlakların değerlendirilmesinde manyetik parçacık muayenesi, kaynak hacminin değerlendirilmesinde ise uygun UT yöntemi kullanılabilir.
Ultrasonik Muayeneyi Kim Yapabilir?
Ultrasonik muayene yalnızca cihaz kullanımından ibaret değildir. Uygulamanın doğru gerçekleştirilmesi ve sonuçların yorumlanması için NDT personelinin ilgili yöntem ve sektörde yeterli bilgi ve yetkinliğe sahip olması gerekir.
NDT personelinin vasıflandırılması ve belgelendirilmesinde kullanılan temel uluslararası referanslardan biri ISO 9712 standardıdır.
Bu standart ultrasonik test dahil olmak üzere farklı endüstriyel tahribatsız muayene yöntemlerinde personelin yeterlilik ve belgelendirilmesine ilişkin esasları tanımlar.
Ayrıca yapılacak işin kapsamına göre ilgili sektör, ürün standardı, müşteri şartnamesi veya mevzuat ek personel gereklilikleri oluşturabilir.
UT Seviye 1, Seviye 2 ve Seviye 3 Ne Demektir?
NDT personel belgelendirmesinde farklı yeterlilik seviyeleri bulunabilir.
Basitleştirilmiş olarak bakıldığında:
Seviye 1
Tanımlanmış yazılı talimatlar doğrultusunda test uygulamalarını gerçekleştirebilen ve sonuçları kaydedebilen personel seviyesidir. Yetki kapsamı sertifikasyon sistemine ve iş talimatına göre değerlendirilir.
Seviye 2
İlgili yöntemde test tekniğinin seçimi, cihaz ayarı, uygulama, sonuçların standarda veya prosedüre göre değerlendirilmesi gibi daha geniş teknik sorumluluklar üstlenebilir.
Seviye 3
NDT yöntem ve tekniklerinde ileri yeterlilik, prosedür oluşturma, standardizasyon ve teknik yönetim seviyesinde sorumluluklar üstlenebilir.
Yetki Kapsamı
Yalnızca seviye numarasına değil; personelin yöntem, sektör, sertifika kapsamı ve geçerlilik durumuna birlikte bakılmalıdır.
Ultrasonik Muayenede Hangi Standartlar Kullanılır?
UT uygulamasında kullanılacak standart tek bir numaradan oluşmaz. Kontrol edilen ürün, kaynak tipi, ölçüm amacı ve uygulanacak tekniğe göre farklı standartlar devreye girebilir.
Güncel uluslararası teknik referanslardan bazıları şunlardır:
| Standart | Kapsam |
|---|---|
| ISO 16810:2024 | Endüstriyel ürünlerin ultrasonik muayenesine ilişkin genel prensipleri tanımlar. |
| ISO 16809:2025 | Ultrasonik darbelerin uçuş süresine dayalı kalınlık belirleme prensiplerini kapsar. |
| ISO 9712:2021 | Tahribatsız muayene personelinin yeterlilik ve belgelendirilmesine ilişkin gereklilikleri tanımlar. |
| ISO 17640 | Uygun kapsam dahilinde metalik malzemelerdeki ergitme kaynaklarının manuel ultrasonik muayene teknikleri ve test seviyeleriyle ilişkilidir. |
Ultrasonik Muayenede Kabul Kriterini Kim Belirler?
Ultrasonik cihazda bir indikasyon görülmesi tek başına parçanın reddedileceği anlamına gelmez.
Tespit edilen bulgunun kabul edilebilir olup olmadığı ilgili teknik dokümana göre değerlendirilmelidir.
Kabul kriterinin kaynağı:
- Ürün standardı
- Kaynak kalite standardı
- Proje teknik şartnamesi
- Müşteri spesifikasyonu
- Tasarım kodu
- İmalat standardı
- Yazılı muayene prosedürü
olabilir.
ISO 16810 gibi genel UT prensiplerini açıklayan standartların her uygulama için doğrudan kabul/red sınırı vermediği de unutulmamalıdır.
Ultrasonik Muayene Öncesi İşletme Hangi Bilgileri Hazırlamalı?
Özellikle saha çalışması öncesinde doğru teknik bilgilerin paylaşılması muayenenin daha sağlıklı planlanmasını sağlar.
- Kontrol edilecek ekipman veya parçanın teknik adı
- Malzeme bilgisi
- Et kalınlığı
- Kaynak tipi ve geometrisi
- Teknik çizimler
- Kaynak detayları
- Varsa WPS ve kaynak dokümanları
- İmalat veya tasarım standardı
- İstenen muayene oranı
- Kabul kriteri
- Önceki NDT raporları
- Servis ve bakım geçmişi
- Şüpheli bölgenin konumu
Eski ve Yeni UT Sonuçları Nasıl Karşılaştırılmalı?
Ultrasonik kalınlık ölçümlerinin en değerli kullanım alanlarından biri zaman içerisindeki değişimin takip edilebilmesidir.
Ancak bunun için her yıl rastgele farklı noktalardan alınan ölçümleri karşılaştırmak yeterli değildir.
Aynı ekipmanda zaman serisi oluşturulacaksa ölçüm noktalarının mümkün olduğunca tanımlı ve tekrar edilebilir olması gerekir.
Bu nedenle kalınlık takibinde ölçüm noktalarının ekipman çizimi üzerinde işaretlenmesi veya koordinatlandırılması sonraki kontroller açısından önemli bir avantaj sağlar.
Ultrasonik Muayene Sonucunda Raporda Neler Olmalı?
Rapor formatı uygulamaya ve standarda göre değişebilmekle birlikte izlenebilir bir UT raporunda aşağıdaki bilgilerin bulunması beklenebilir:
- İşletme veya proje bilgisi
- Kontrol edilen ekipman/parça tanımı
- Kaynak veya bölge numarası
- Malzeme bilgisi
- Et kalınlığı
- Kullanılan test yöntemi ve teknik
- İlgili standart veya prosedür
- Kullanılan cihaz bilgileri
- Prob tipi, frekansı ve gerektiğinde açısı
- Referans veya kalibrasyon bilgileri
- Muayene kapsamı
- Tespit edilen indikasyonlar
- Uygulanan kabul kriteri
- Muayene sonucu
- Personel adı ve yeterlilik bilgileri
- Muayene tarihi
Ultrasonik Muayenede Sık Karşılaşılan Hatalar
Yöntemi Parçayı Görmeden Seçmek
Yalnızca “kaynak var” bilgisine göre UT planlamak yeterli değildir. Kaynak geometrisi ve malzeme kalınlığı bilinmelidir.
Kalınlık Ölçümünü Hata Taraması Sanmak
Bir noktadaki et kalınlığının ölçülmesi, kaynak hacminin ultrasonik hata taramasından geçtiği anlamına gelmez.
Kabul Kriterini Belirlememek
Test yapılmadan önce hangi teknik kriterin kullanılacağının belirlenmemesi sonuç değerlendirmesinde belirsizlik oluşturur.
Yüzey Koşulunu Dikkate Almamak
Yoğun pas, kaba yüzey veya geometrik engeller prob hareketini ve sinyal kalitesini etkileyebilir.
Tek Bir Sinyali Kusur Kabul Etmek
Geometrik yansımalar ile gerçek süreksizlik sinyallerinin ayrılması teknik değerlendirme gerektirir.
Personel Yetkinliğini Kontrol Etmemek
Ultrasonik muayene cihaz kullanımı kadar sinyal yorumlama ve doğru prosedür uygulama yetkinliği gerektirir.
CBN Mühendislik Ultrasonik Muayeneyi Nasıl Ele Alır?
CBN Mühendislik'te ultrasonik muayene çalışmasının başlangıç noktası cihazı sahaya götürmek değil, kontrol edilecek parçanın ve kontrol amacının doğru tanımlanmasıdır.
Aynı işletmede bulunan iki kaynaklı ekipmanda dahi farklı teknik yaklaşım gerekebilir.
Örneğin yeni imal edilmiş kalın kesitli bir alın kaynağında kaynak hacminin incelenmesi amaçlanırken, yıllardır çalışan bir tankta temel ihtiyaç belirli bölgelerdeki et kalınlığının takip edilmesi olabilir.
Bu iki çalışma her ne kadar ultrasonik prensip kullansa da prob seçimi, ayar, tarama yöntemi, kayıt biçimi ve sonuç değerlendirme yaklaşımı aynı değildir.
CBN Mühendislik'in tahribatsız muayene yaklaşımında amaç; ihtiyaç duyulan muayene yöntemini parçanın gerçek teknik koşullarına göre belirlemek, elde edilen bulguları doğru ekipmanla eşleştirmek ve işletmenin ilerleyen kontrollerde karşılaştırabileceği izlenebilir kayıt oluşturmaktır.
Ultrasonik Muayene Hakkında Sık Sorulan Sorular
Ultrasonik muayene nedir?
Ultrasonik muayene, yüksek frekanslı ses dalgalarının malzeme içerisine gönderilmesi ve geri dönen sinyallerin değerlendirilmesiyle malzeme iç yapısı hakkında bilgi elde edilen tahribatsız muayene yöntemidir.
Ultrasonik muayene hangi malzemelerde yapılır?
Uygun ultrasonik iletim özelliklerine sahip metalik ve bazı metal dışı malzemelerde kullanılabilir. Uygulanabilirlik malzeme yapısı, geometri, kalınlık ve aranacak süreksizliğe göre değerlendirilmelidir.
Ultrasonik muayene kaynak hatalarını gösterir mi?
Uygun prosedür ve koşullarda kaynak hacmindeki birçok süreksizliğin tespit ve değerlendirilmesinde kullanılabilir. Tespit kabiliyeti süreksizliğin türüne, yönüne, konumuna ve kullanılan tarama tekniğine bağlıdır.
Ultrasonik muayene ile kalınlık ölçümü aynı şey mi?
Hayır. Her ikisi de ultrasonik prensipten yararlansa da ultrasonik hata muayenesi iç süreksizliklerin değerlendirilmesine, kalınlık ölçümü ise parçanın mevcut et kalınlığının belirlenmesine odaklanır.
Ultrasonik muayenede neden jel kullanılır?
Kuplaj jeli, prob ile test yüzeyi arasındaki hava boşluğunu azaltarak ultrasonik enerjinin malzemeye daha verimli şekilde aktarılmasına yardımcı olur.
Ultrasonik muayene her kaynağa yapılabilir mi?
Hayır. Kaynak geometrisi, malzeme türü, kalınlık, erişim durumu, aranacak süreksizlik ve ilgili teknik standarda göre yöntemin uygunluğu değerlendirilmelidir.
Ultrasonik muayene radyasyon içerir mi?
Hayır. Ultrasonik muayene iyonlaştırıcı radyasyon yerine yüksek frekanslı mekanik ses dalgaları kullanır.
UT sonucu cihaz ekranından hemen görülür mü?
Cihaz sinyalleri uygulama sırasında görülebilir; ancak teknik sonuç yalnızca ekrandaki sinyale bakılarak verilmez. Sinyalin konumu, genliği, geometrik yansımalar ve ilgili kabul kriterleri birlikte değerlendirilmelidir.
Ultrasonik muayeneyi kim yapabilir?
Muayeneyi gerçekleştiren personelin ilgili NDT yönteminde yeterli eğitim, deneyim ve gerekli belgelendirmeye sahip olması gerekir. ISO 9712, endüstriyel NDT personelinin yeterlilik ve belgelendirilmesi için temel uluslararası standartlardan biridir.
Ultrasonik muayene periyodik kontrol yerine geçer mi?
Hayır. Ultrasonik muayene belirli bir malzeme veya bölgenin NDT değerlendirmesidir. Periyodik kontrol ise ekipmanın genel güvenli kullanım durumunu çok daha geniş kapsamda değerlendirir. Gerekli durumda UT, periyodik kontrolü destekleyen teknik yöntemlerden biri olabilir.
- ISO 16810:2024 – Non-destructive testing — Ultrasonic testing — General principles
- ISO 16809:2025 – Non-destructive testing — Ultrasonic thickness determination
- ISO 9712:2021 – Non-destructive testing — Qualification and certification of NDT personnel
- ISO 17640 – Non-destructive testing of welds — Ultrasonic testing — Techniques, testing levels and assessment
Bu içerik genel teknik bilgilendirme amacıyla hazırlanmıştır. Ultrasonik muayene yöntemi, muayene kapsamı ve kabul kriterleri; kontrol edilen ürünün malzemesi, geometrisi, ilgili standartları, proje şartnamesi, üretici dokümanları ve çalışma koşulları dikkate alınarak belirlenmelidir.